Artykuł sponsorowany
Dlaczego etykieta do butelek musi wytrzymać rytm automatycznej linii
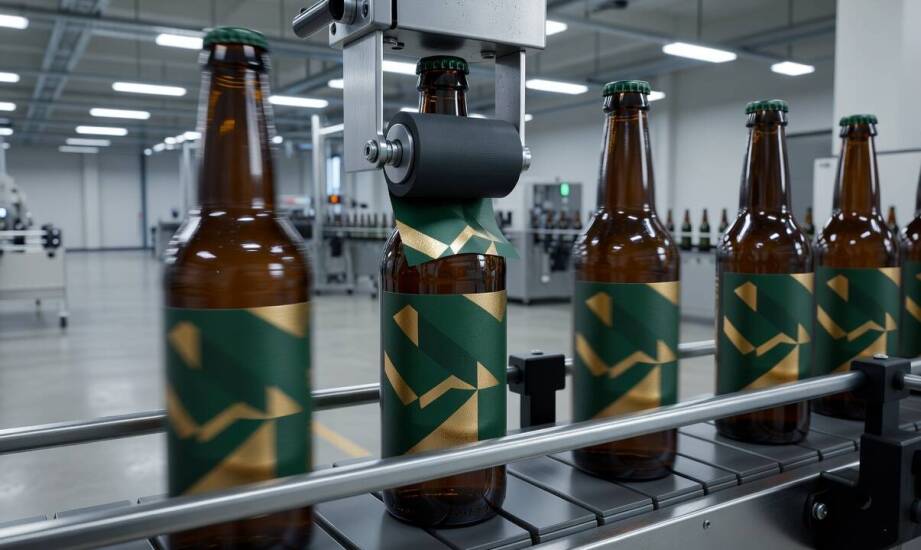
Projekt etykiety często prezentuje się bezbłędnie na ekranie komputera i w ostatecznie zatwierdzonym pliku produkcyjnym. Schody zaczynają się w momencie, gdy zlecający uruchamia szybką linię automatyczną, która natychmiast bezlitośnie obnaża wszelkie ograniczenia zastosowanego materiału, użytego kleju oraz wybranego sposobu konfekcji. Nawet wizualnie idealny design potrafi generować wielogodzinne, kosztowne przestoje. Sytuacja komplikuje się szczególnie wtedy, gdy nowoczesny aplikator pracuje z prędkością dochodzącą do 60 metrów na minutę, nakładając przygotowaną grafikę na setki szklanych lub plastikowych butelek w zaledwie kilkadziesiąt sekund. W takich warunkach weryfikacja czysto fizycznych właściwości nośnika staje się równie ważna co atrakcyjność wizualna samej marki. Środowisko szybkiego rozlewu i pakowania nie wybacza kompromisów jakościowych, a każdy milimetr odchylenia od normy przekłada się na realne straty surowcowe.
Przeczytaj również: Jakie wyzwania napotykają klienci przy wyborze odpowiednich felg do swojego pojazdu?
Wymagania wobec kleju i chwytu na taśmociągu
Prędkość poruszania się linii produkcyjnej oraz specyficzny moment gwałtownego oderwania etykiety od podkładu silikonowego drastycznie zmieniają techniczne wymagania wobec specyfikacji chemii łączącej. Maszyny aplikujące na liniach rozlewniczych zdejmują nośnik w pełnym biegu, dlatego siła pierwszego chwytu musi zostać perfekcyjnie dobrana do krzywizny konkretnego opakowania. Kleje akrylowe lub kauczukowe muszą zapewniać natychmiastową przyczepność, zwaną w nomenklaturze technicznej wysokim tackiem. Ma to szczególne znaczenie w przypadku powierzchni cylindrycznych, gdzie surowiec naturalnie dąży do powrotu do swojego pierwotnego, płaskiego kształtu.
Przeczytaj również: Jakie zastosowania mają etykiety A4 w logistyce i magazynowaniu?
Pełne utwardzenie wiązania chemicznego następuje często dopiero po około 24 godzinach od momentu fizycznego nałożenia materiału na butelkę. Właśnie dlatego początkowa siła chwytu decyduje o utrzymaniu etykiety na właściwym miejscu podczas dalszego, nierzadko brutalnego transportu na transporterach łańcuchowych, zgrzewania w folię termokurczliwą czy mechanicznego pakowania w kartony zbiorcze. Zbyt niska przyczepność natychmiast skutkuje odrywaniem narożników, natomiast nadmierna, niekontrolowana lepkość powoduje blokowanie się podkładu wewnątrz czułych mechanizmów samego aplikatora.
Przeczytaj również: Amortyzatory gumowe w aplikacjach transportowych – co warto wiedzieć?
Sama fizyczna struktura użytego nośnika bezpośrednio wpływa na wydajność całego procesu. Sztywność materiału bazowego, powtarzalność nałożonego nadruku oraz laboratoryjna wręcz precyzja cięcia determinują zdolność urządzenia do utrzymania stałego, nieprzerwanego rytmu pracy. Sztywne podłoża papierowe oraz grube folie stawiają znacznie większy opór mechaniczny. W rezultacie grubsze materiały gorzej przylegają do cylindrycznych powierzchni butelek, co nieuchronnie prowadzi do nagromadzenia naprężeń i nieestetycznego marszczenia się krawędzi.
Przejście od projektu do wymogów szybkiego automatu
Przeniesienie zatwierdzonej koncepcji graficznej na rzeczywisty produkt wymaga bezbłędnego zestrojenia parametrów materiałowych z docelową prędkością linii i typem używanego w zakładzie aplikatora. Profesjonalnie zaplanowane drukowanie etykiet na butelki uwzględnia nie tylko odpowiednie, mocne nasycenie barw, ale przede wszystkim fizyczne zachowanie podłoża w zderzeniu z maszyną. Drukarnia Flexpress, realizująca zaawansowane zlecenia dla wymagającej branży kosmetycznej, spożywczej czy farmaceutycznej od 2006 roku, łączy sprawdzone technologie fleksograficzne z nowoczesnym drukiem cyfrowym. Taka hybrydowa elastyczność parku maszynowego pozwala na produkcję nośników ściśle zoptymalizowanych pod kątem środowiska panującego w konkretnym zakładzie produkcyjnym.
Ścisłe dopasowanie technologii do specyfiki urządzeń pakujących i fotokomórek minimalizuje ryzyko zatrzymania układu. Równie ważna okazuje się stabilność wymiarowa samego wykrojnika magnetycznego. Precyzja sztancowania gwarantuje czyste oderwanie etykiety bez uszkodzenia warstwy krawędziowej, co skutecznie zapobiega zrywaniu ażuru na pędzącej taśmie. Ponadto powtarzalność druku w wąskim zakresie tolerancji pozwala skanerom na bezbłędne pozycjonowanie absolutnie każdej przepuszczanej przez podajnik sztuki. Nawet ułamek milimetra przesunięcia w nawoju rolki na gilzę powoduje niestabilne podawanie materiału i wyrzucanie błędu przez system sterujący.
Ostatecznym etapem weryfikacji założeń technologicznych pozostają testy przeprowadzone na docelowej maszynie. Próba wykonana na obciążonej linii automatycznej najczęściej obnaża mikroskopijne przesunięcia startu podawania, przedwczesne odrywanie krawędzi oraz ewentualne różnice w zachowaniu poszczególnych partii dostarczonego nośnika. Te drobne odchylenia pozostają całkowicie niewidoczne na ekranach monitorów w dziale przygotowania do druku. Testy rozruchowe pozwalają wychwycić ukryte problemy z napięciem wstęgi, zanim gotowy asortyment trafi do masowego rozlewu. Odchylenia te wynikają ze złożonej interakcji pomiędzy gęstością surowca, parametrami sieciowania kleju i wspomnianą dokładnością nawoju rolki.
Sukces bezawaryjnej i powtarzalnej aplikacji opiera się wyłącznie na zachowaniu ścisłej spójności całego, wieloelementowego układu produkcyjnego. Odpowiednio wyselekcjonowany materiał bazowy, dopasowany rodzaj preparatu klejącego, perfekcyjne cięcie z zachowaniem ostrych krawędzi, równy naciąg w nawoju rolki oraz optymalne ustawienie czujników maszyny tworzą jeden współpracujący ze sobą ekosystem. Każdy z tych elementów musi bezbłędnie współgrać z pozostałymi, aby wyeliminować frustrujące mikroprzestoje. Kompleksowe podejście do specyfikacji technicznej gwarantuje, że projekt graficzny zachowa swoje walory wizualne na produkcie, a linia rozlewnicza bez problemu utrzyma najwyższą założoną wydajność zmianową.
Kategorie artykułów
Polecane artykuły
Jakie są najnowsze trendy w projektowaniu z wykorzystaniem giętych rur?

Jakie są koszty adwokata przy różnych sprawach?

Jakie modele rajstop runa m najlepiej sprawdzą się w pracy?